化学処理、自動車システム、高電圧電子機器などの分野で働くエンジニアは、しばしば根強い課題に直面する。従来の3Dプリンティング用ポリマーは、高い熱負荷がかかると崩壊したり、過酷な溶剤にさらされると劣化したりするのだ。
超高性能プラスチックはこうした物理的要求を満たすことができるものの、材料費が高額なため、試作品製作や中規模部品生産は経済的に非現実的となる場合が多い。
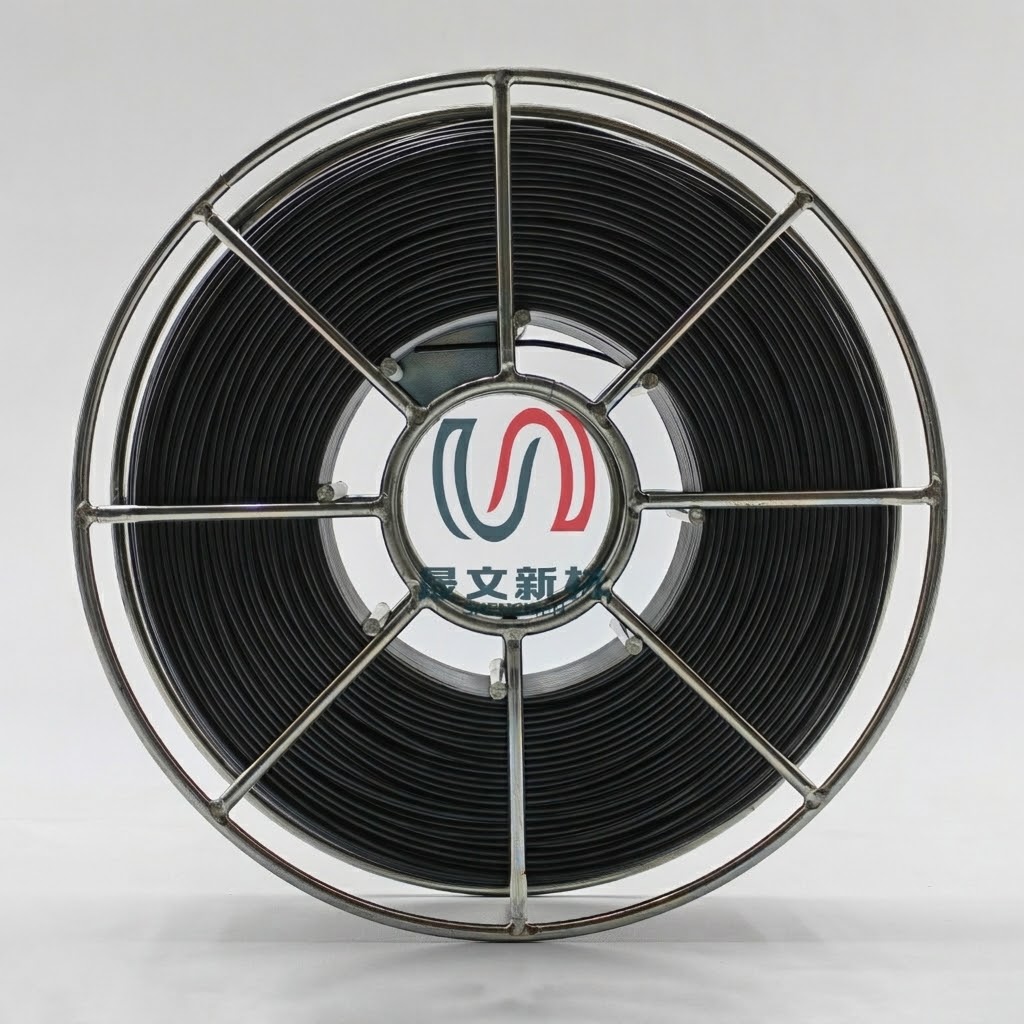
ポリフェニレンスルフィドフィラメントは、優れた耐熱性と完全な化学的不活性を、手頃な価格で提供することで、この性能ギャップを解消します。200℃を超える温度でも構造的な安定性を発揮するこの先進的な熱可塑性樹脂は、実際の運用環境に耐えうる機能部品の製造を可能にします。
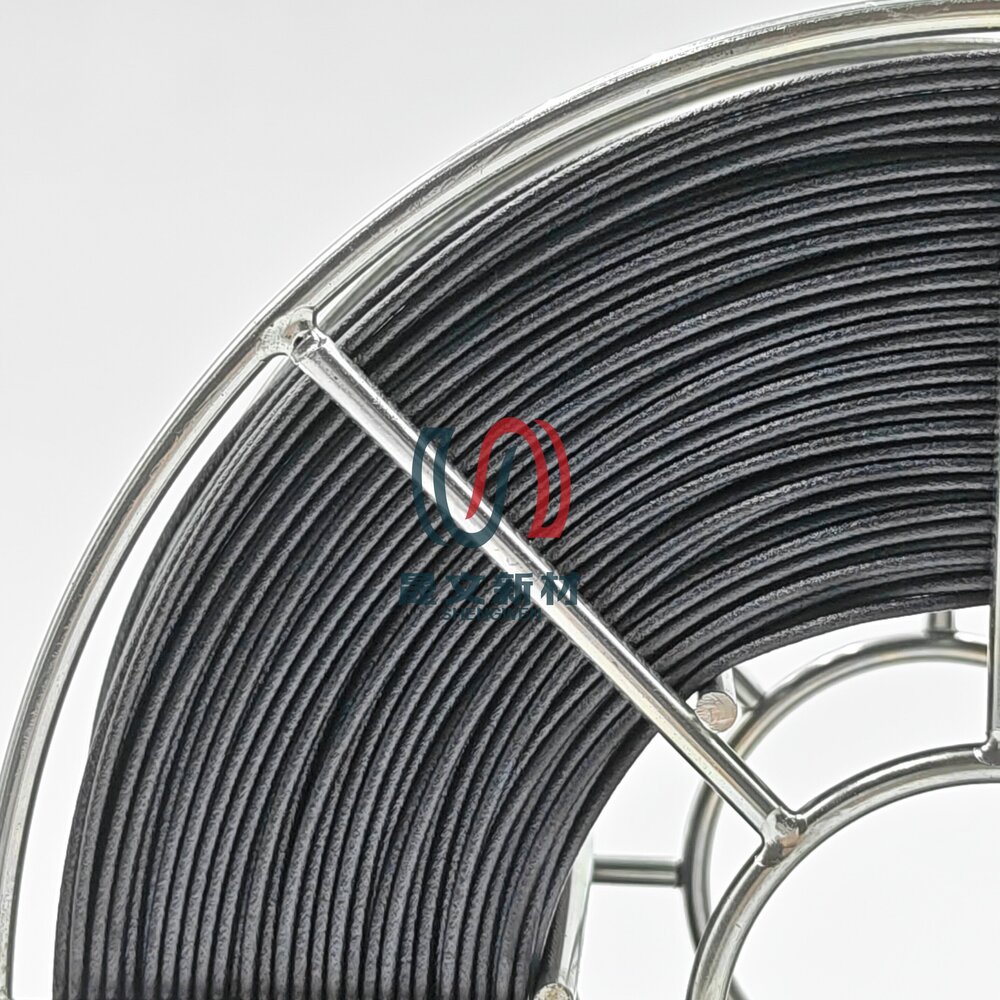
工業用部品は、継続的な熱応力、機械的摩擦、および腐食性の強い化学物質への曝露下でも構造的完全性を維持する必要があります。ポリフェニレンスルフィド(PPS)は、その強固な分子構造により、長時間の連続加熱下でも物理的な変形に強く、エンジニアリング熱可塑性樹脂の中でも際立っています。先進材料を評価する製造業者は、一般的なポリマーでは動作しないような状況下でも確実に機能する構造ハウジング、ポンプ部品、および流体処理システムを構築するために、PPSフィラメントを頻繁に利用しています。
熱的閾値:連続使用温度は摂氏220度まで達し、適切な結晶化後には熱変形値が大幅に上昇します。
難燃性:添加ハロゲン化合物を使用せずに本来的に難燃性を備えており、業界標準のUL94 V-0安全規格を満たしています。
耐湿性:極めて低い吸水率により、湿度の高い作業環境下でも電気絶縁値と物理的寸法が変化しません。
耐溶剤性: 200℃以下の動作温度では、既知の化学溶剤ではこの樹脂を溶解することはできません。
流体適合性:自動車用燃料、合成油、強酸、強アルカリ、工業用洗浄剤に対して高い耐性があります。
強化バリエーション: PPS CF10%やPPS GF10%などのガラス繊維または炭素繊維の添加により、耐薬品性を維持しながら引張弾性率と耐摩耗性を向上させます。
ポリフェニレンスルフィドの基本的な材料特性が明らかになったところで、このポリマーをうまく加工するために必要な具体的な装置構成について検討する必要が生じる。
高温熱可塑性樹脂の押出成形には、精密な熱管理と専用のハードウェア構成が必要です。一般的なデスクトッププリンターでは、樹脂を完全に溶融させたり冷却プロセスを制御したりするために必要な熱出力が不足しているため、層間剥離や部品の歪みが発生することがよくあります。
オールメタルホットエンド: PTFEライナーの劣化なく、300~340℃の一定の押出温度を維持できます。
硬化鋼製ノズル:繊維強化複合材を押し出す際に、ノズル開口部の急速な摩耗を防ぐために不可欠です。
加熱式造形チャンバー: 60℃~90℃に維持された筐体は、熱衝撃を防ぎ、印刷中の内部応力を軽減します。
押出温度:未充填樹脂の場合はホットエンドを310~330℃に設定し、強化樹脂の場合は最大340℃に設定してください。
ベッド温度:初期層の密着性を確保するため、プリントプラットフォームの温度を100~120℃に維持してください。
印刷速度:冷却ファンを完全にオフにした状態で、移動速度を毎秒30~50ミリメートルの適度な範囲に保ってください。
上記の印刷パラメータと温度設定は、あくまで一般的な参考ガイドラインです。最適な処理条件は、お使いのプリンターのハードウェア、ノズル形状、環境、フィラメントの種類によって異なる場合があります。お客様の設定に合わせた正確な印刷プロファイルの推奨事項や技術的なガイダンスについては、弊社のエンジニアリングサポートチームまで直接お問い合わせください。
理想的な熱可塑性樹脂を選定するには、耐熱性、機械的強度、および材料調達コストのバランスを取る必要があります。エンジニアは、用途要件に対して最も費用対効果の高いソリューションを決定するために、ポリフェニレンスルフィドと他の高温対応材料を定期的に比較検討します。
ポリエーテルエーテルケトンは、約260℃という高い連続耐熱性と優れた引張強度を備えているものの、原料価格は依然として高い。ポリエーテルイミドは、217℃のガラス転移温度で高い耐熱性と難燃性を発揮するが、ポリフェニレンスルフィドは、強力な化学溶剤に対する優れた耐性を示す。
| 材料 | 連続温度 | 主な強み | 相対コスト |
| PPS | 200 ℃〜220 ℃ | 耐薬品性と低吸水性 | 穏健派 |
| asfasdf | ~260℃ | 極めて高い引張強度と機械的耐久性 | ハイ |
| PEI | 170 ℃〜200 ℃ | 難燃性および電気絶縁性 | 技法 |
ポリフェニレンスルフィド製の3Dプリンティング用フィラメントを選択することで、性能とコストのバランスを効率的に取ることができます。他の高性能材料と比較して加工温度が低いため、部品製造時のハードウェアの摩耗が軽減され、総製造コストも削減されます。
こうした材料性能のトレードオフを理解することで、これらの部品が実際の産業環境において最大の運用価値を発揮する箇所を明確にすることができる。
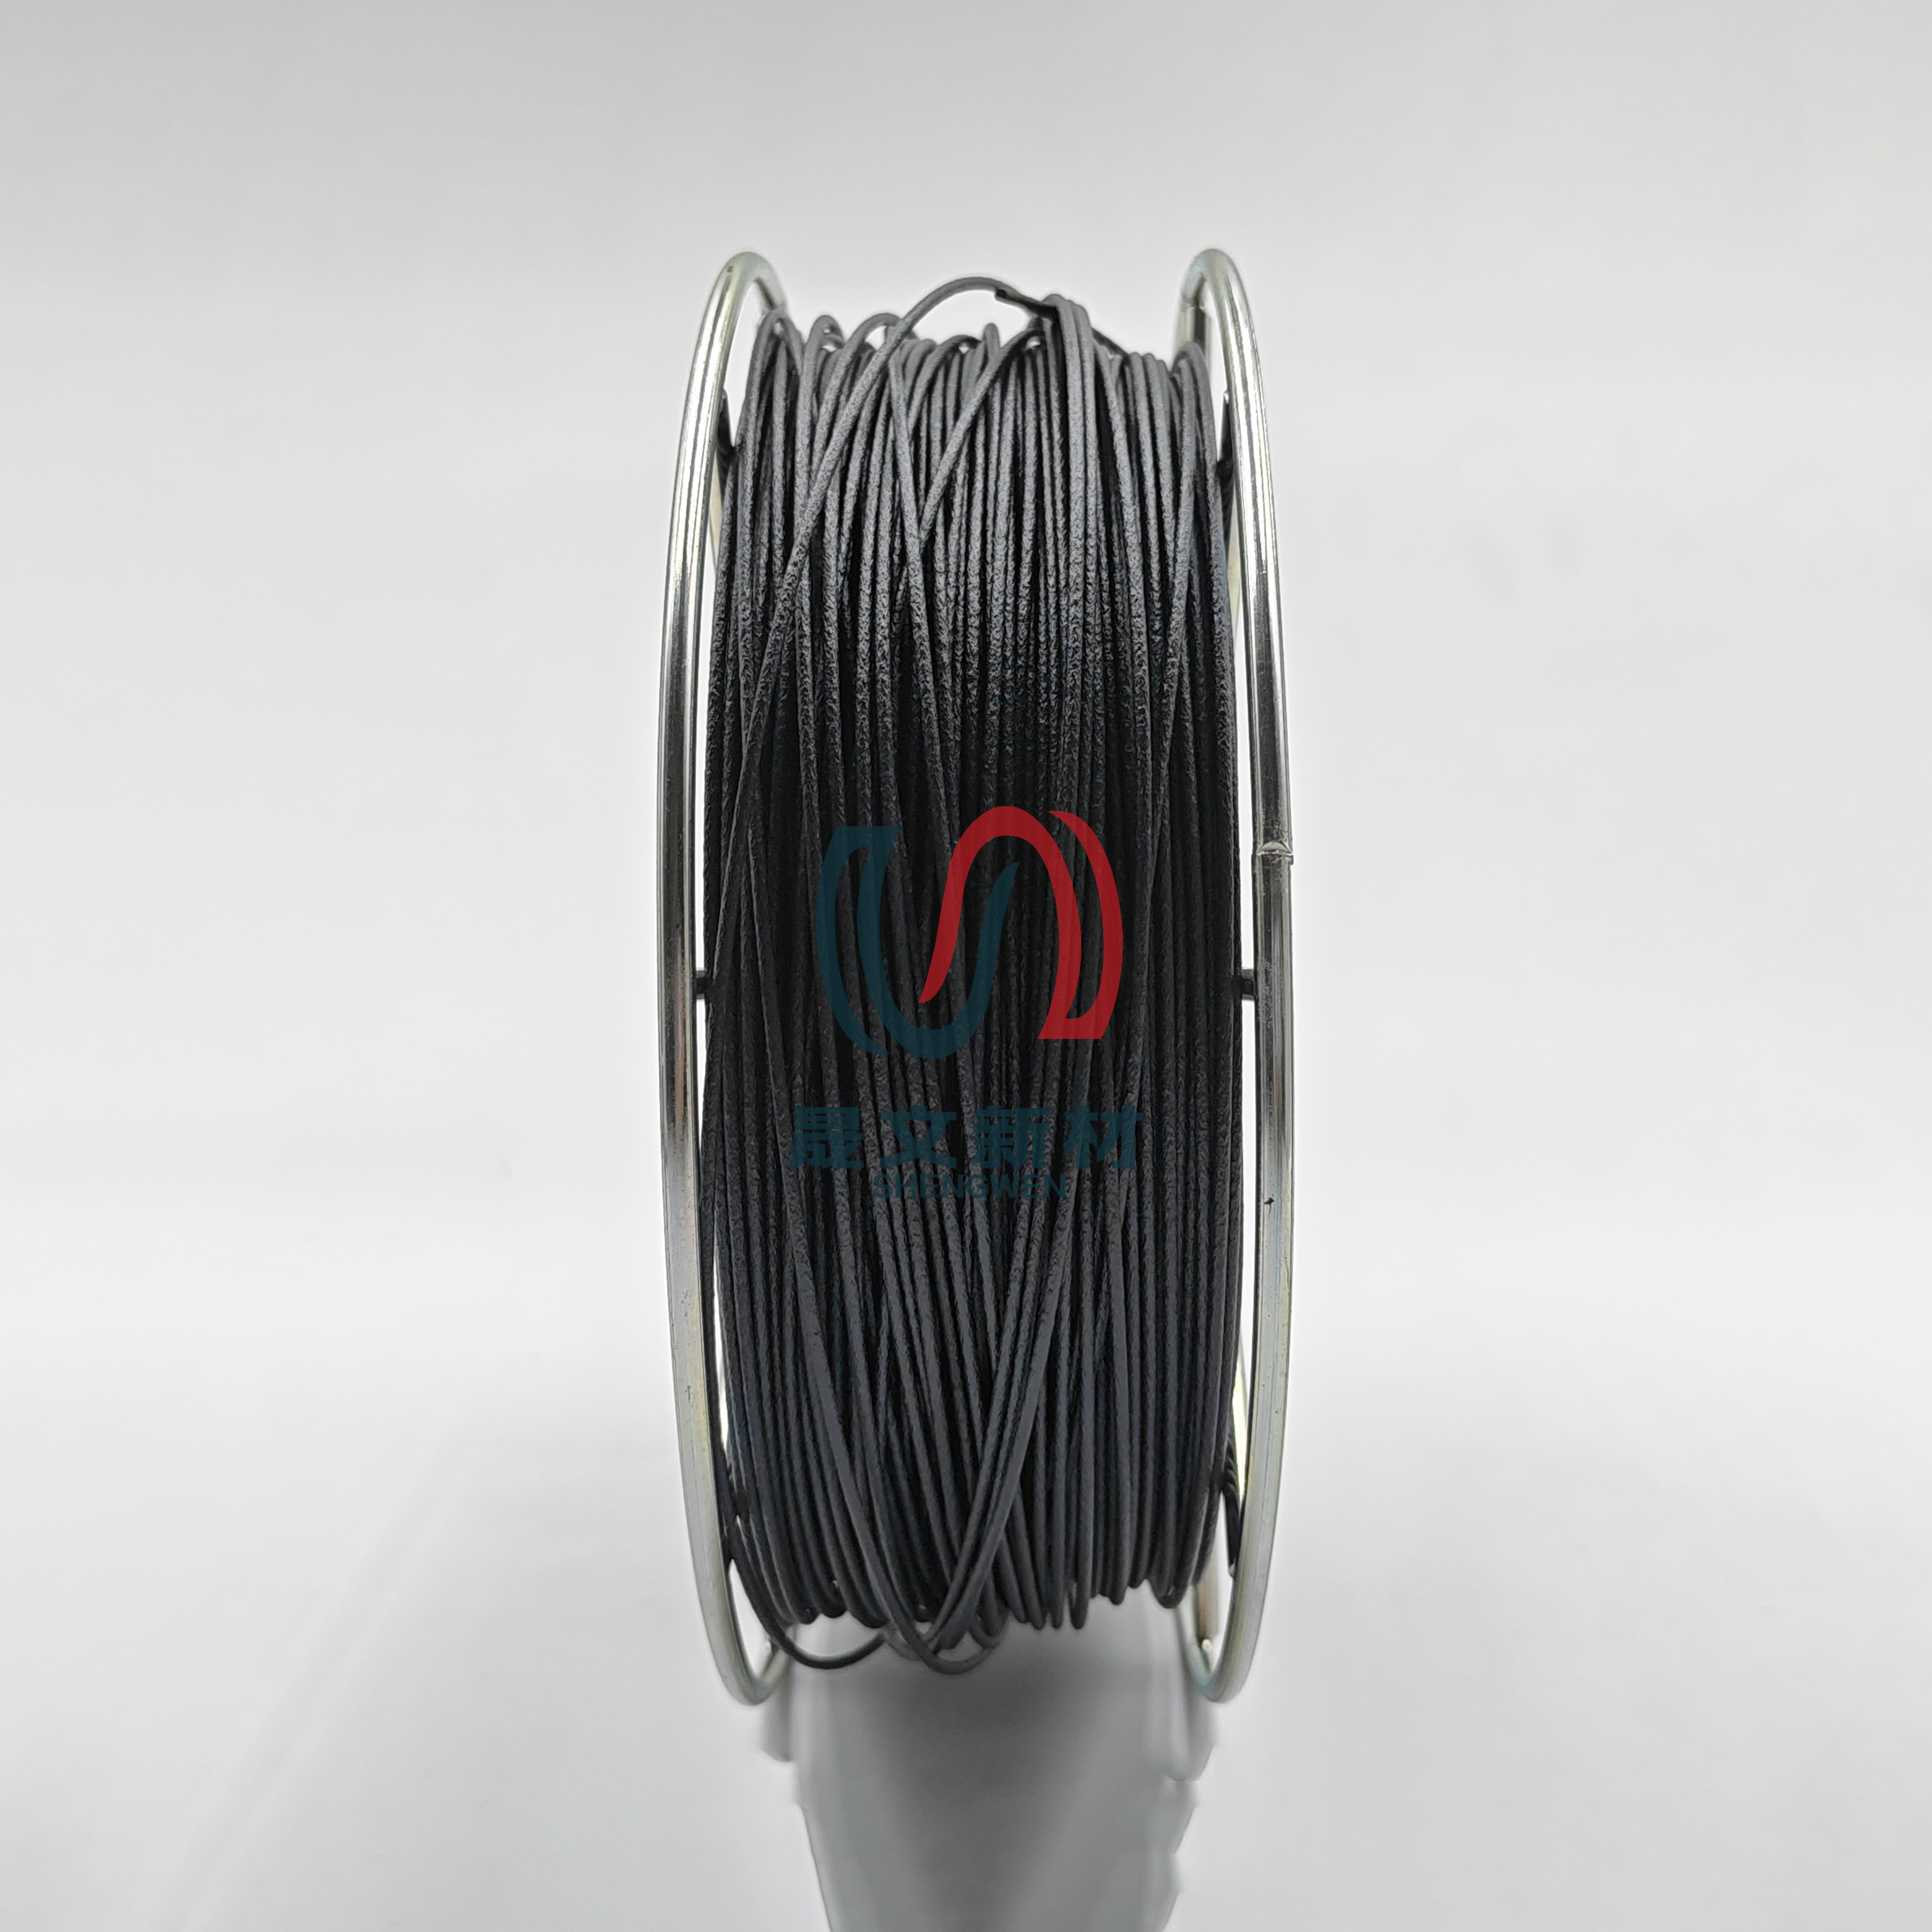
化学的不活性、高い耐熱性、低い吸湿性を兼ね備えたこの素材は、過酷な作業環境にも適しています。産業現場では、機械加工された金属部品の代わりにこれらの3Dプリント部品を使用することで、長期的な耐久性を維持しながら、アセンブリ全体の重量を削減できます。
自動車:高温のオイルや燃料蒸気にさらされる、ボンネット下のブラケット、センサーマウント、燃料ラインコネクタ、および排出ガス制御部品。
航空宇宙分野:低アウトガス性と難燃性が求められる空気ダクト、電気絶縁ハウジング、軽量内部ブラケット。
電子部品:高電圧開閉装置の絶縁体、回路基板コネクタ、端子台、コイルボビン。
工業プロセス:ポンプのインペラ、バルブ本体、ろ過マニホールド、および流体処理部品は、腐食性の強い化学物質にさらされる。
材料サプライヤーは、フィラメントに加えて、高度な形状の素材を幅広く製造しており、切削加工に必要な半製品のPEEKロッドやボードなども取り扱っています。
材料の選定と形状の印刷に加えて、最大の機械的強度を実現するには、重要な後処理段階が必要となる。
押出成形された部品がノズルから出ると、急速な冷却によってポリマー構造が部分的に非晶質状態となり、最終的な熱変形温度が制限されます。熱後アニーリング処理によって内部のポリマー鎖が再配列され、完全な結晶状態になることで、材料の持つ最大の物理的特性が引き出されます。
熱性能向上:後処理焼鈍により、最終的な熱変形値が定格最大閾値まで向上します。
機械的強度:結晶化により、引張弾性率、曲げ強度、および連続荷重による変形に対する全体的な抵抗力が向上します。
耐薬品性:再配列されたポリマー鎖により、化学物質が部品の内部微細構造に浸透するのを防ぎます。
寸法スケーリング:熱結晶化収縮を補正するため、スライサーソフトウェアでモデルの形状を1.2%~2.0%拡大します。
初期応力緩和:対流式オーブンで、室温から130℃まで毎分2℃の速度で加熱し、30分間保持します。
結晶化段階:温度を摂氏180度まで上げ、壁の厚さに応じて2~4時間保持します。
制御冷却:部品の反りを防ぐため、オーブンを1分間に1度の速度でゆっくりと室温まで冷却してください。
ポリフェニレンスルフィドは、極めて高い耐熱性、耐薬品性、寸法精度を兼ね備え、要求の厳しい産業用積層造形に適しています。適切なプリンター設定、精密な押出設定、そして体系的な後アニーリング処理を実施することで、エンジニアリングチームは過酷な作業環境下でも信頼性の高い最終用途部品を安定的に製造できます。
特注のエンジニアリングプラスチックの選択肢を検討したり、今後のプロジェクトにおける特定の部品要件についてご相談されたい場合は、当社の3Dプリンティング材料カタログを通じて、当社の技術チームまでお問い合わせください。材料選定に関する直接的なガイダンスとエンジニアリングサポートをご提供いたします。
本サイトを引き続きご利用いただくことで、お客様は当社のプライバシーポリシーおよび利用規約に同意したものとみなされます。