Les ingénieurs travaillant dans les domaines de la chimie, de l'automobile et de l'électronique haute tension sont souvent confrontés à un problème récurrent : les polymères utilisés traditionnellement pour l'impression 3D s'affaissent sous l'effet de fortes contraintes thermiques ou se dégradent au contact de solvants agressifs.
Bien que les plastiques ultra haute performance puissent répondre à ces exigences physiques, leur coût élevé rend souvent le prototypage et la production de composants à moyenne échelle économiquement irréalisables.
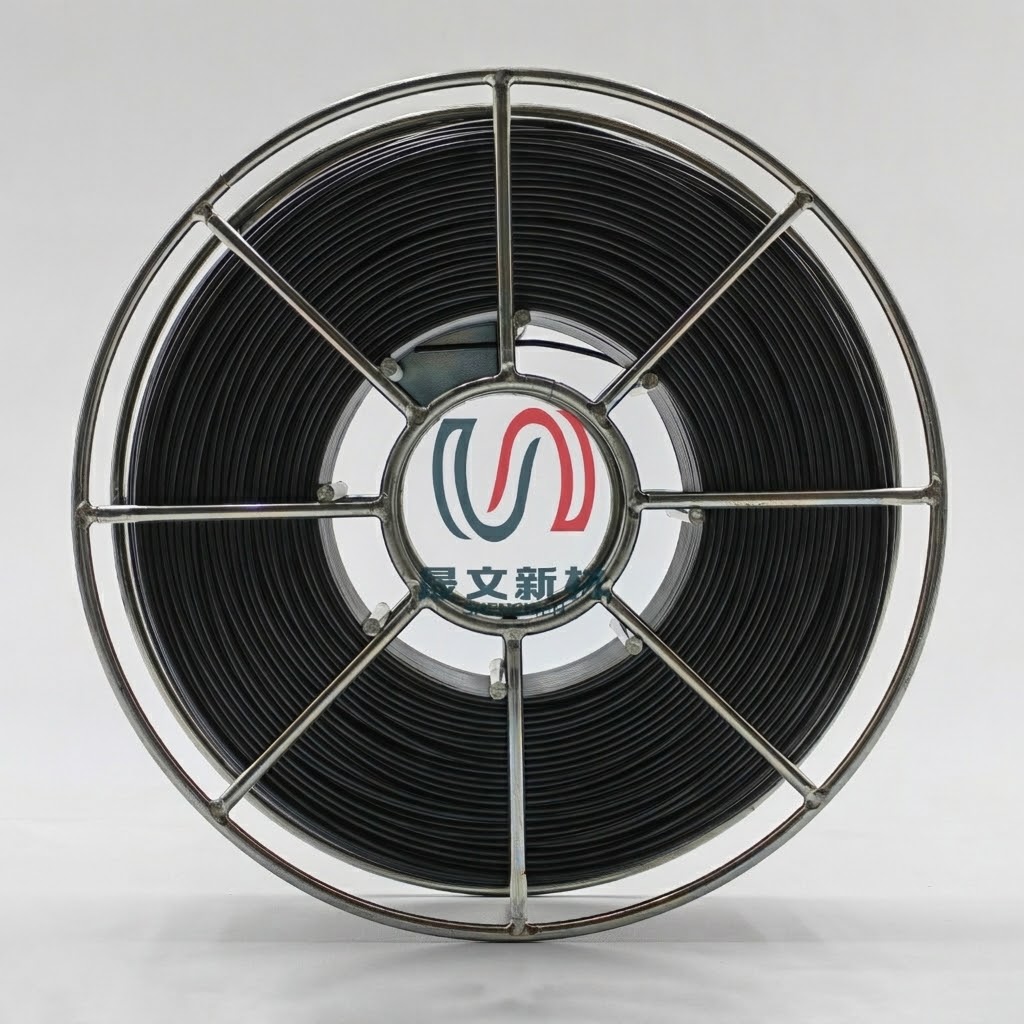
Le filament de sulfure de polyphénylène comble ce manque de performance en offrant une endurance thermique exceptionnelle et une inertie chimique totale à un coût abordable. Grâce à sa stabilité structurelle à des températures supérieures à 200 °C, ce thermoplastique de pointe permet aux équipes industrielles de produire des pièces fonctionnelles capables de résister aux conditions d'utilisation réelles.
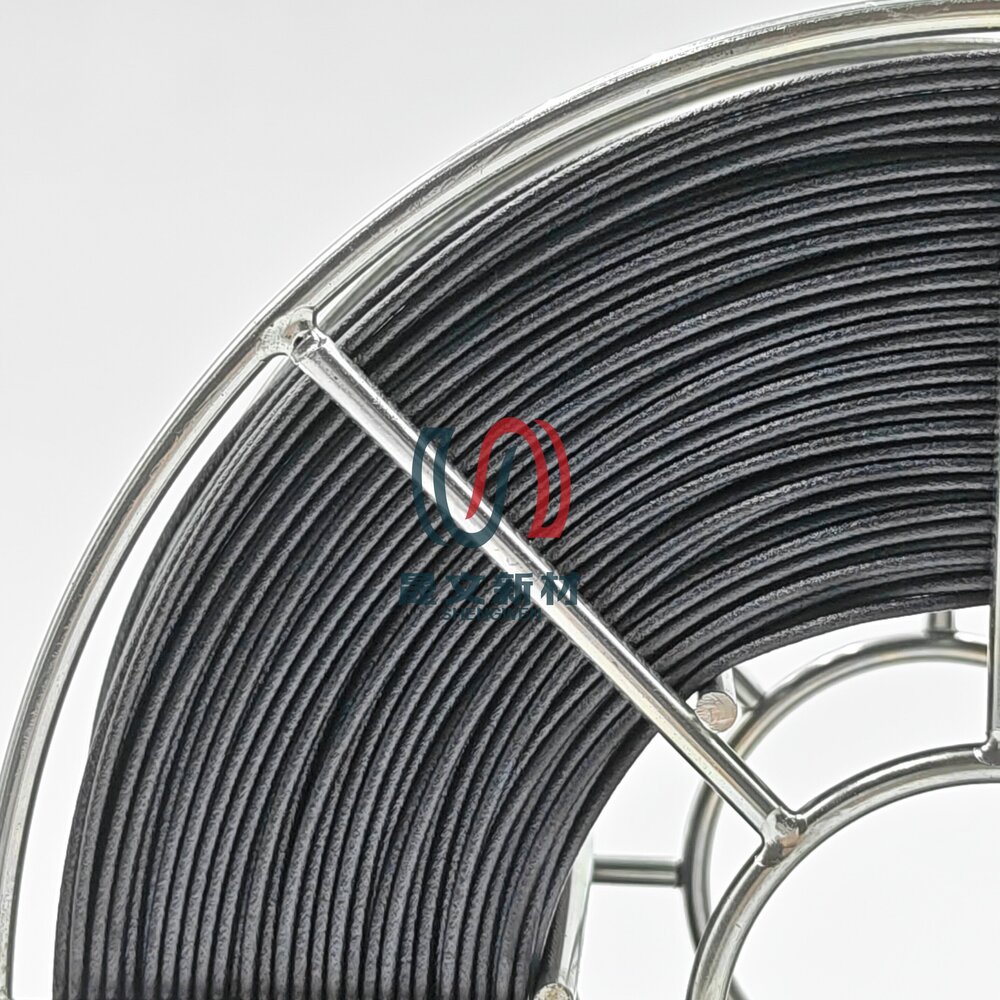
Les composants industriels doivent conserver leur intégrité structurelle sous contraintes thermiques continues, frottements mécaniques et exposition à des produits chimiques agressifs. Le sulfure de polyphénylène (PPS) se distingue parmi les thermoplastiques techniques par sa structure moléculaire rigide qui résiste à la déformation physique, même sous l'effet d'une chaleur continue et prolongée. Les fabricants qui évaluent les matériaux avancés utilisent fréquemment le filament de PPS pour construire des boîtiers, des composants de pompes et des systèmes de gestion des fluides qui fonctionnent de manière fiable là où les polymères classiques échouent.
Seuil thermique : La température de service continue atteint jusqu'à 220 degrés Celsius, les valeurs de déviation thermique augmentant considérablement après une cristallisation appropriée.
Résistance à la flamme : naturellement ignifuge sans composés halogénés ajoutés, atteignant la norme de sécurité UL94 V-0.
Stabilité à l'humidité : L'absorption d'eau extrêmement faible garantit que les valeurs d'isolation électrique et les dimensions physiques restent inchangées dans les environnements de travail humides.
Immunité aux solvants : Aucun solvant chimique connu ne peut dissoudre cette résine à des températures de fonctionnement inférieures à 200 degrés Celsius.
Compatibilité avec les fluides : Très résistant aux carburants automobiles, aux huiles synthétiques, aux acides forts, aux alcalis et aux agents de nettoyage industriels.
Variantes renforcées : L'ajout de fibres de verre ou de carbone comme le PPS CF10% et le PPS GF10% préserve l'immunité chimique tout en augmentant le module de traction et la résistance à l'usure.
Après avoir établi les caractéristiques fondamentales du sulfure de polyphénylène, il devient nécessaire d'examiner les configurations d'équipement spécifiques requises pour transformer ce polymère avec succès.
L'extrusion de thermoplastiques haute température exige une gestion thermique précise et des configurations matérielles dédiées. Les imprimantes de bureau standard ne disposent pas de la puissance thermique nécessaire pour faire fondre complètement la résine ni pour contrôler le processus de refroidissement, ce qui entraîne fréquemment un décollement des couches et une déformation des pièces.
Extrémité d'impression entièrement métallique : capable de maintenir des températures d'extrusion constantes entre 300 et 340 degrés Celsius sans dégradation du revêtement en PTFE.
Buse en acier trempé : essentielle lors de l’extrusion de composites renforcés de fibres pour éviter une usure rapide de l’orifice de la buse.
Chambre de construction chauffée : les enceintes maintenues entre 60 et 90 degrés Celsius empêchent les chocs thermiques et réduisent les contraintes internes pendant l’impression.
Température d'extrusion : Réglez la tête d'extrusion entre 310 et 330 degrés Celsius pour la résine non chargée, ou jusqu'à 340 degrés Celsius pour les mélanges renforcés.
Température du plateau : Maintenez la plateforme d'impression entre 100 et 120 degrés Celsius pour assurer l'adhérence de la première couche.
Vitesse d'impression : Maintenez une vitesse de déplacement modérée entre 30 et 50 millimètres par seconde avec les ventilateurs de refroidissement complètement éteints.
Les paramètres d'impression et les réglages thermiques mentionnés ci-dessus ne sont fournis qu'à titre indicatif. Les conditions optimales peuvent varier en fonction de votre imprimante, de la géométrie de la buse, de l'environnement et du type de filament utilisé. Pour obtenir des recommandations précises sur les profils d'impression ou une assistance technique adaptée à votre configuration, veuillez contacter directement notre équipe d'assistance technique.
Le choix du thermoplastique idéal repose sur un équilibre entre les seuils thermiques, la résistance mécanique et le coût d'acquisition des matériaux. Les ingénieurs comparent régulièrement le sulfure de polyphénylène à d'autres options haute température afin de déterminer la solution la plus rentable pour leurs applications.
Le polyétheréthercétone offre une résistance thermique continue élevée, avoisinant les 260 °C, et une résistance à la traction exceptionnelle, mais le prix de sa matière première reste élevé. Le polyétherimide offre une résistance élevée à la chaleur et une bonne ignifugation, avec une température de transition vitreuse de 217 °C, tandis que le sulfure de polyphénylène présente une résistance supérieure aux solvants chimiques agressifs.
| Source | Température continue | Force primaire | Coût relatif |
| PPS | 200 ° C à 220 ° C | Résistance chimique et faible absorption d'eau | Modérée |
| PEEK | ~ 260 ° C | Résistance à la traction et endurance mécanique extrêmes | Haute |
| PEI | 170 ° C à 200 ° C | Ignifugation et isolation électrique | Moyenne |
Choisir un filament d'impression 3D en sulfure de polyphénylène offre un excellent compromis entre performance et coût. Les températures de traitement plus basses qu'avec d'autres matériaux haute performance réduisent l'usure du matériel et diminuent les coûts de fabrication.
Comprendre ces compromis en matière de performance des matériaux permet de déterminer dans quels environnements industriels réels ces composants offrent la plus grande valeur opérationnelle.
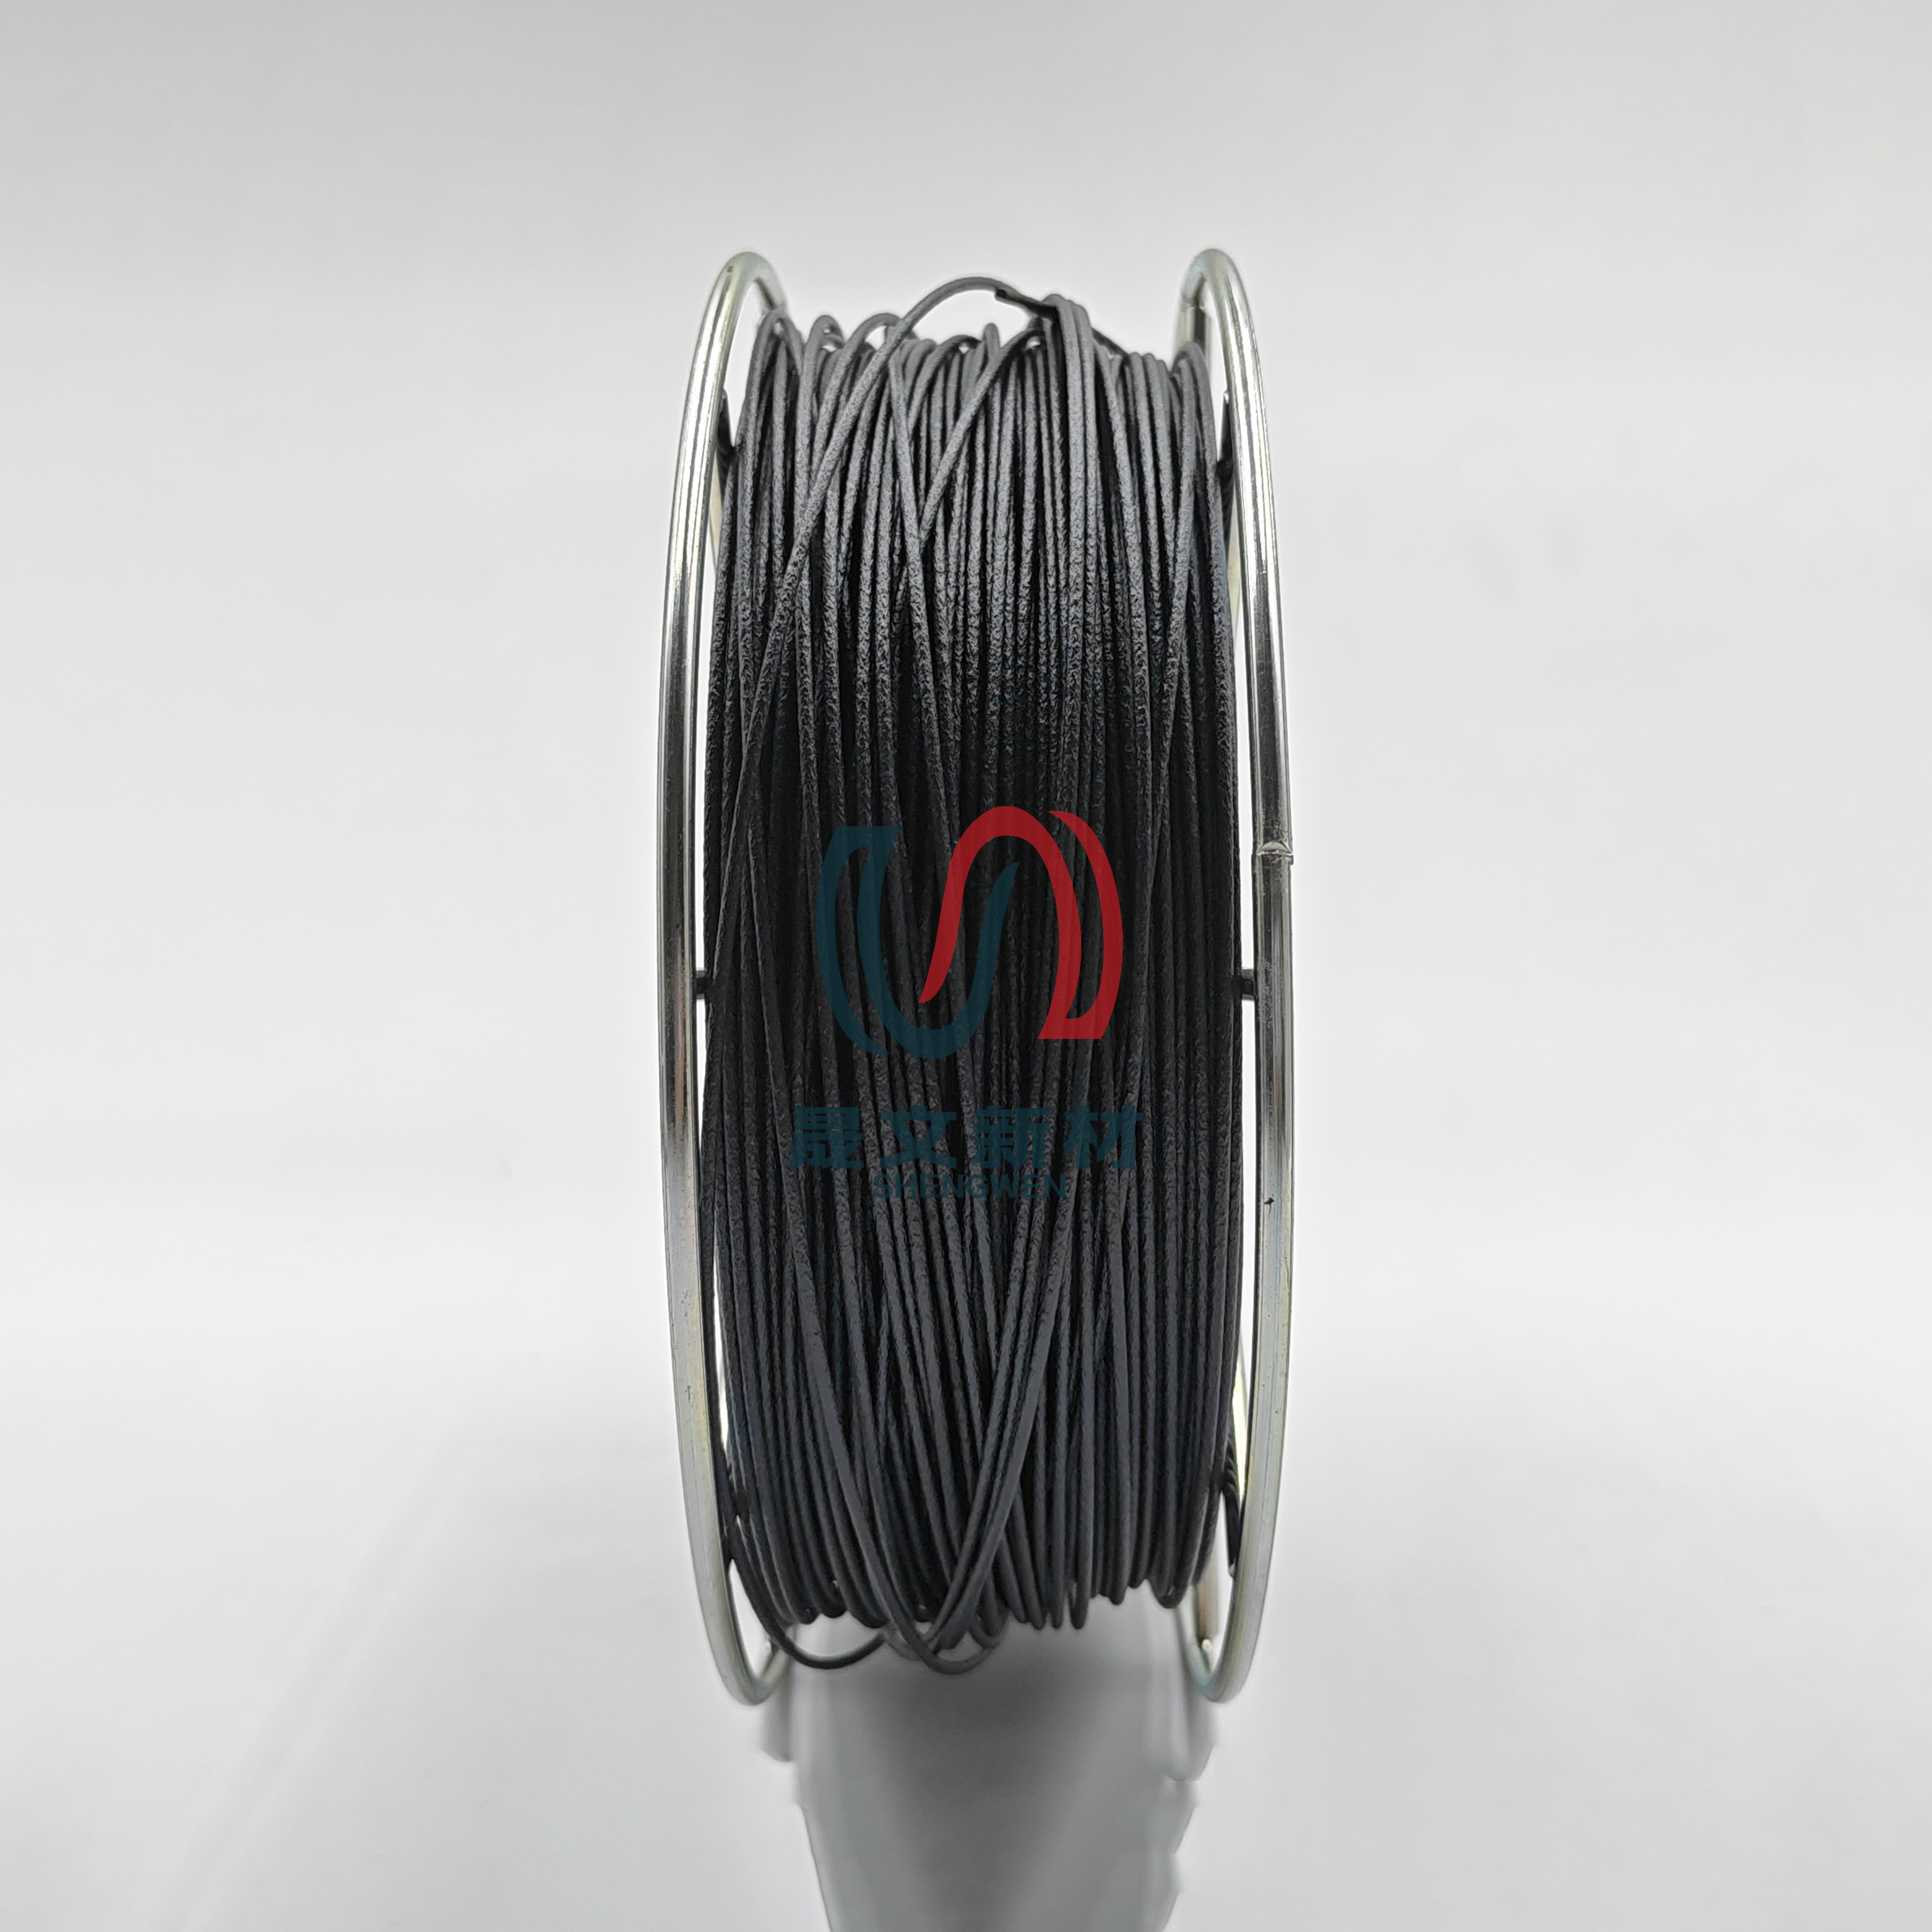
L'inertie chimique, la haute résistance à la chaleur et la faible absorption d'humidité de ce matériau le rendent idéal pour les conditions de travail exigeantes. Dans le secteur industriel, ces composants imprimés remplacent les pièces métalliques usinées, réduisant ainsi le poids total de l'assemblage tout en garantissant une durabilité à long terme.
Automobile : Supports sous le capot, fixations de capteurs, connecteurs de conduite de carburant et pièces du système antipollution exposés à l'huile chaude et aux vapeurs de carburant.
Aérospatiale : Conduits d’air, boîtiers d’isolation électrique et supports internes légers nécessitant un faible dégazage et une résistance aux flammes.
Électronique : isolateurs pour appareillage haute tension, connecteurs de circuits imprimés, borniers et bobines.
Procédés industriels : turbines de pompes, corps de vannes, collecteurs de filtration et composants de manutention des fluides exposés à des produits chimiques agressifs.
Les fournisseurs de matériaux fabriquent des gammes complètes de formes de base avancées ainsi que des filaments, y compris des barres et des plaques semi-finies en PEEK pour les exigences d'usinage soustractif.
Au-delà du choix du matériau et de l'impression de la géométrie, l'obtention d'une résistance mécanique maximale nécessite une phase de post-traitement cruciale.
À la sortie de la buse, le refroidissement rapide des pièces extrudées laisse la structure du polymère partiellement amorphe, ce qui limite sa température de déformation finale. Un recuit thermique ultérieur permet aux chaînes polymères internes de se réaligner en un état entièrement cristallin, exploitant ainsi pleinement les propriétés physiques du matériau.
Amélioration thermique : le recuit ultérieur augmente la valeur finale de déviation thermique jusqu’au seuil maximal nominal.
Résistance mécanique : La cristallisation améliore le module de traction, la résistance à la flexion et la résistance globale à la déformation sous charge continue.
Immunité chimique : Les chaînes polymères réalignées empêchent les agents chimiques de pénétrer dans la microstructure interne du composant.
Mise à l'échelle dimensionnelle : Agrandissez les géométries des modèles de 1.2 % à 2.0 % dans le logiciel de découpe pour compenser le retrait dû à la cristallisation thermique.
Détente initiale des contraintes : Chauffer le composant dans un four à convection de la température ambiante à 130 degrés Celsius à raison de 2 degrés par minute, en maintenant pendant 30 minutes.
Phase de cristallisation : Augmenter la température à 180 degrés Celsius et la maintenir pendant 2 à 4 heures en fonction de l’épaisseur de la paroi.
Refroidissement contrôlé : Laissez le four refroidir lentement jusqu’à la température ambiante à raison de 1 degré par minute afin d’éviter toute déformation des pièces.
Le sulfure de polyphénylène offre un équilibre optimal entre stabilité thermique extrême, résistance chimique et intégrité dimensionnelle, répondant ainsi aux exigences de la fabrication additive industrielle. Grâce à des configurations d'imprimantes appropriées, des paramètres d'extrusion précis et des procédures de recuit structurées, les équipes d'ingénierie peuvent produire régulièrement des composants fiables, même dans des conditions d'utilisation difficiles.
Pour explorer les options de plastiques techniques personnalisés ou discuter des exigences spécifiques en matière de composants pour vos projets à venir, contactez dès aujourd'hui notre équipe technique via notre catalogue de matériaux d'impression 3D pour recevoir des conseils directs sur la sélection des matériaux et un soutien technique.
En continuant à utiliser ce site, vous acceptez notre politique de confidentialité et nos conditions générales d'utilisation.